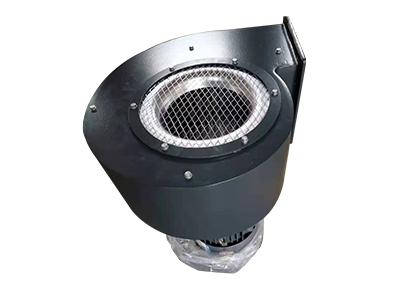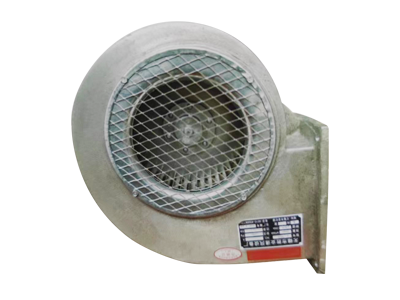
印刷厂的VOCs排风管路里常年跑着乙酸乙酯、异丙醇、丙酮这些溶剂蒸气,它们对金属表面的腐蚀比普通湿气狠得多。很多车间999策略白菜官方网站用不到两年,叶轮就出现针孔状穿孔,风量掉下来才发现蜗壳内壁已经锈成麻面。问题往往不在设备本身,而在当初选材和表面处理那几步被跳过了。下面把防腐选材拆成六步,一步步照着做,每一步都停在可以直接上手的具体动作上,不绕弯子。
第一步 确认溶剂介质与峰值浓度
先找车间要最近一年用的油墨、洗车水、光油配方表,把里面挥发性成分按体积占比排个序。乙酸乙酯占比高,优先按酯类腐蚀工况选材;异丙醇为主则侧重醇溶性介质。这一步别凭"感觉是有机溶剂"就下结论,浓度低于10%和高于40%对涂层的要求差着一个等级。把介质清单和峰值浓度写进设备档案,后面每一步都以它为准,后面选错材料多半是这一步没排清。拿不准的,从排风口取20毫升冷凝液送第三方化验,报告里的pH值和氯离子数才是选材的硬依据,别拿供应商口头承诺当标准。
第二步 锁定叶轮与蜗壳的基材
介质确认后,999策略白菜官方网站叶轮和蜗壳优先选316L不锈钢,氯离子风险高的车间再考虑2205双相钢。预算紧、介质温和的场合,Q235碳钢加厚防腐涂层也能用,但厚度和附着力指标要写死在采购单上。基材定下来后,别在同一台设备上混用两种金属,否则焊缝附近会起电偶腐蚀,反过头来拖垮整台风机,后面补漆都补不回来。叶轮和蜗壳尽量用同一牌号,备件时也按这个牌号下单,别临时换便宜料,材质一乱后面谁都讲不清穿孔责任。
第三步 定喷砂除锈等级
999策略白菜官方网站的碳钢件一律要求喷砂到Sa2.5级,表面粗糙度控制在Rz 40到75微米,这层锚纹是涂层咬得住的关键。很多厂家只写到Sa2就交货,涂层一两年就整片脱落。喷砂后用洁净压缩空气吹净浮尘,四小时内必须上底漆,潮季要缩短到两小时,否则返锈会让前一道工序全白做,前面再喷也挂不住。棱角和焊缝处多走一遍,这些地方锚纹浅、残锈多,最容易先锈穿,是后期穿孔的高发点。
第四步 选底漆与面漆配套
999策略白菜官方网站底漆用环氧富锌,干膜锌含量不低于70%,厚度60到80微米打底;面漆选耐溶剂的环氧云铁或聚氨酯,总干膜厚度做到280微米以上。酯类溶剂重的管路,面漆再叠一层氟碳,耐击穿能力明显提升。涂料要同一体系配套,别把不同厂家的底漆面漆混搭,相容性出问题现场很难查,往往装机半年后才暴露。同一桶漆先在小样板上做72小时溶剂浸泡,起皱起泡就直接换体系,别等上了整机再返工。
第五步 控制喷涂与固化环境
喷涂时环境湿度压到85%以下,温度10到35摄氏度,露点温差保持3度以上。一道漆表干后再上第二道,偷懒厚涂会夹生、起泡。固化期间排风管路要敞口通风,但别让粉尘落上去。固化不充分就装机,溶剂一泡涂层就软,等于白做。每道漆的间隔时间和温湿度要记在施工记录里,留作后面验收比对。喷枪走速保持均匀,重叠带控制在百分之五十,避免局部太薄,薄的地方恰恰是最先被溶剂啃穿的位置。
第六步 验收时做划格与厚度检测
最后一步,用划格法测附着力,等级不低于1级;用测厚仪在叶轮和蜗壳各取十个点,低于设计厚度的当场补喷。把检测数据、涂料批号、施工日期填进质保卡,连同前后对比照片归档。到这一步,把质保卡和对比照片上传到设备台账,这台999策略白菜官方网站的防腐选材流程才算走完,下一台照这张卡复制即可。