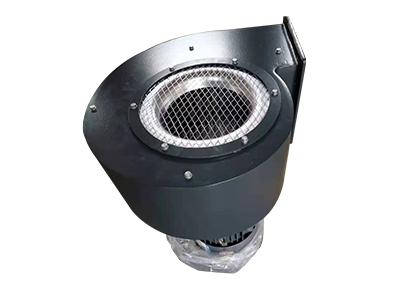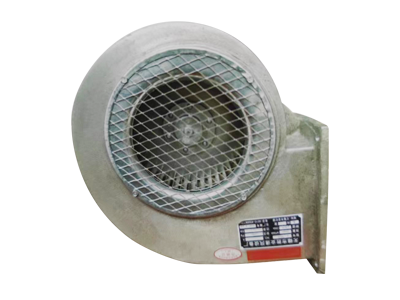
镀铬线槽边排风系统的离心式风机长期在铬酸雾的弱腐蚀环境里运行,叶轮与轴承座都容易提前老化。当班组反映机组出现异响伴随轴承外壳发烫时,最忌讳凭手感拍脑袋决定"再撑两天"。下面这套复测操作手册把判断动作拆成五个步骤,每一步都给出具体读数和判定阈值,照着做就能把"感觉不对"变成"数据说话"。
第一步 停机挂牌与工器具就位
复测前先通过电控柜把离心式风机切到就地停止位,拉开控制电源并挂"禁止合闸"警示牌,确认出口手动阀处于关闭状态,避免叶轮受气流拖转。工器具按清单点齐:手持式振动速度仪(带磁吸座)、红外测温枪、机械听诊杆、便携式转速表、记录板和油性笔。振动速度仪需在校准有效期内,红外测温枪镜头清洁无指印,否则读数会系统性偏高。
第二步 轴承座三方向振动速度有效值布点
在驱端和承端轴承座外表面分别取水平、垂直、轴向三个测点,磁吸座贴紧铸件平面,避开加强筋与注油孔。离心式风机额定转速多在 1450r/min 附近,量程选 10–1000Hz。每个测点连续采数三次取稳定值,记录振动速度有效值(mm/s RMS)。测点要固定写进记录表,下次复测必须落回原位,否则前后数据不可比。若轴向分量明显高于水平与垂直,优先怀疑联轴器对中偏移。
第三步 红外测温枪读取轴承温升
待机组完全停转十分钟后再测温,先测轴承座附近环境温度作为基准,再对准轴承外圈正中打点,读数是绝对温度。温升等于实测温度减去环境基准。滚动轴承正常运转的温升应不超过 40K,外壳绝对温度不超过 80℃;若温升逼近 40K 或绝对温度超过 90℃,说明润滑脂已劣化或游隙变小。测温时枪口与测面保持垂直、距离按说明书,斜打会让读数偏低掩盖隐患。
第四步 异响频段的分段听辨与记录
用机械听诊杆逐点搭在轴承座与机壳,按低频(小于 100Hz 隆隆)、中频(100–500Hz 哗啦)、高频(大于 500Hz 尖啸)三类描述异响。低频隆隆多来自地脚螺栓松动或基础共振,中频哗啦常是叶轮积铬酸垢导致动不平衡,高频尖啸指向滚动体或保持架磨损。把听辨结果和第三步温度、第二步振动对应到同一张表,能初步锁定是机械问题还是气流问题,决定后续是拆检还是清堵。
第五步 对照验收阈值判定是否放行
把三组读数汇总到判定卡:振动速度有效值超过 4.5mm/s 触发关注、超过 7.1mm/s 必须停机;温升超过 40K 或绝对温度超 90℃ 列入限用;异响出现持续高频尖啸即判不合格。三项全部落在关注线以下,机组可签字放行继续运行,并在记录表标注下次复测日期。任意一项触线,离心式风机不得带病运行,转入检修流程并同步知会工艺线调整排风。
复测确认与值班签字
复测完成后把振动、温度、异响三栏数据、判定结论与复测人姓名填入机组点检本对应页,驱端承端两侧数据不得遗漏。当班班长复核读数是否在阈值内、工器具是否归位、警示牌是否摘除,确认无误后在记录表签批。签批完整的点检本随机组留档,作为下一轮镀铬线槽边排风离心式风机状态跟踪的基线,下次异常时直接翻看对比。